8 (922) 746-55-26
uysk2011@mail.ru
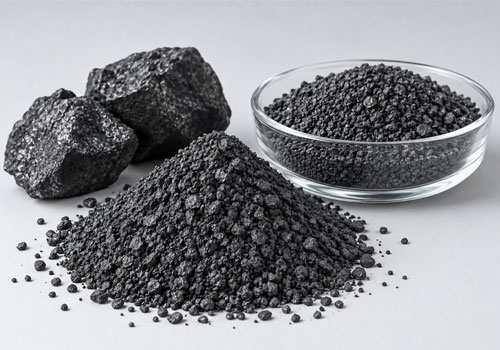
Науглероживатель вводят в расплав, когда нужно поднять содержание углерода в чугуне или стали. Это измельченный искусственный графит: он растворяется в жидком металле и отдает ему углерод. ЮУСК делает его из боя, огарков и стружки графитированных электродов, из блоков и другой углеродной продукции. В работе восемь марок — от ГИИ-А с максимальным содержанием углерода до МУ-50 для задач, где сера и зола не лимитируются. Отгружаем со склада в Челябинске, вагонными нормами и автотранспортом.
Марку подбирают не «по цене за тонну», а по трем показателям, которые перейдут в расплав: содержанию углерода, сере и зольности. Ниже — физико-химические показатели по действующему ТУ производителя.
| Марка | Массовая доля углерода, %, не менее | Зольность, %, не более | Массовая доля серы, %, не более | Массовая доля влаги, %, не более |
|---|---|---|---|---|
| ГИИ-А | 99 | 1 | 0,05 | 1 |
| ГИИ-Б | 95 | 5 | 0,5 | 1 |
| МУ-99 | 99 | 1 | 0,1 | 1 |
| МУ-95 | 95 | 5 | 0,5 | 1 |
| МУ-90 | 90 | 10 | 1,5 | 5 |
| МУ-80 | 80 | 20 | 1,5 | 5 |
| МУ-60 | 60 | 40 | 3,0 | 5 |
| МУ-50 | 50 | 50 | 5,0 | 10 |
Разница между верхней и нижней маркой по сере — пятидесятикратная: 0,1% у МУ-99 против 5,0% у МУ-50. Для стали с жестким лимитом по сере это определяющий выбор, а не оттенок характеристик.
Содержание влаги не является браковочным показателем — оно служит для расчетов с потребителем. То есть влажную партию не забракуют, но тоннаж пересчитают. Физико-химические показатели могут меняться согласно заявке потребителя.
У компании собственный дробильно-сортировочный комплекс, поэтому нестандартная фракция здесь не исключение из правил, а обычный производственный заказ. По требованию заказчика мы можем изготовить любую фракцию и любой химический состав.
Типовые фракции:
Обычно науглероживатель берут по марке, а фракцию считают делом десятым. На практике именно фракция решает, сколько материала дойдет до металла: мелкая пыль уносится с отходящими газами, крупная фракция при неудачном вводе уходит в шлак, и переплата за высокую марку съедается недосдачей углерода по факту. Фракцию стоит согласовывать вместе с маркой, а не после.
Литейное производство. Корректировка расплава по углероду в индукционных и дуговых печах, науглероживание чугуна и стали при выплавке с пониженной долей чугуна в шихте.
Металлургия. Подготовка расплава под заданный марочный состав, когда углерод нужно добрать без изменения остальных элементов.
Электродное производство. Графит как углеродная составляющая шихты для углеграфитовых материалов и изделий.
Ферросплавы. Производство углеродсодержащих сплавов и материалов, где графит выступает источником углерода.
Механизм простой. Графит вводят в расплав, там он растворяется, и углерод переходит в металл. Полезная часть — углерод; сера и зола переходят туда же. Поэтому низкая сера важна не как красивая цифра в паспорте, а как отсутствие лишней работы по доводке металла. Стабильная зольность дает предсказуемый расход: технолог видит, сколько материала уйдет на плавку, и не пересчитывает ввод на каждой партии. Искусственный графит после высокотемпературной обработки отдает расплаву меньше азота, чем коксовые материалы, — для металла с плотными требованиями по газовым порам это существенно.
Фасуем в биг-бэги и мешки по 25 кг. Отгружаем вагонными отправками и автотранспортом со склада в Челябинске.
Минимальную партию мы не фиксируем одной цифрой: она зависит от марки, фракции и фасовки. Для типовых позиций из таблицы это одна величина, для нестандартного химического состава или нестандартной фракции — другая, потому что такая партия идет отдельным заказом в производство. Собственное производство означает, что мы не перепродаем чужой материал со склада. Партия идет из цеха, и на нее оформляется документ о качестве.
Отдельный контур работы — мы закупаем бой и огарки графитированных электродов, а также угольный бой. Так что если у вашего предприятия скапливаются такие отходы, это можно обсудить отдельно: условия закупки.
Продукция выпускается по собственному техническому условию производителя — ТУ 1910-006-53829767-2015 (аналог ТУ 1916-109-071-2009). Показатели из таблицы выше взяты из этого документа. По науглероживанию действует ГОСТ Р 70857-2023 «Материалы углеродные измельченные для науглероживания». Наша продукция ему соответствует. ТУ и ГОСТ здесь не спорят друг с другом: стандарт задает рамку требований к измельченным углеродным материалам, собственное ТУ фиксирует конкретные показатели по маркам и позволяет держать их под заявку заказчика. На каждую партию оформляем паспорт качества. Система менеджмента сертифицирована по ГОСТ ISO 9001-2011.
Тот же материал в форме порошка и пыли для других применений — наполнитель, токопроводящие покрытия, графитопласты: графитовый порошок. Конструкционный графит для производителей оснастки — нагреватели, тепловые экраны, кристаллизаторы, лодочки: графит марок МГ-1, МГ-2. Готовые электроды с характеристиками по маркам: электроды графитированные.
Пришлем прайс и паспорт качества на интересующую марку. Если нужен нестандартный химический состав или фракция — опишите требования, посчитаем.
Телефоны: +7 (922) 746-55-26, +7 (963) 092-90-00
Почта: uysk2011@mail.ru
Отгружаем от производителя, без посредников в цепочке!
Если не знаете, какую марку брать под свою плавку, пришлите требования по сере и зольности из техпроцесса и навеску на плавку — подберем марку, фракцию и фасовку и дадим паспорт на партию до отгрузки.
Приобретаем бой и огарки графитированных электродов, а так же угольный бой. Возможно долгосрочное сотрудничество. Цены обговариваются индивидуально.